¿Cómo especificar las proporciones y estándares de muestreo de inspección de calidad en un contrato?
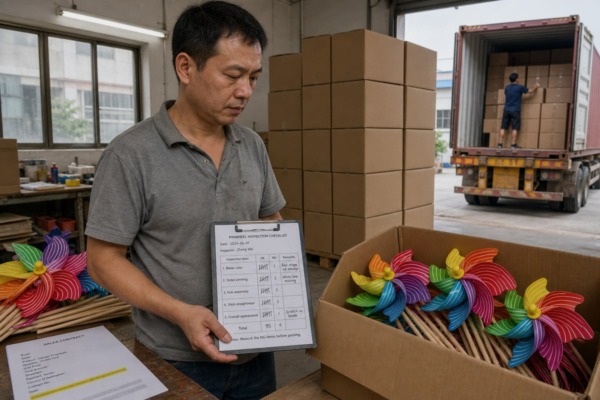
Una cláusula de inspección vaga una vez atrapó un contenedor completo de nuestros molinetes en una disputa de un mes. Las proporciones y estándares de muestreo de inspección de calidad pertenecen al contrato mismo—escritos con precisión.
Especifique los índices de muestreo y los estándares de inspección de calidad nombrando el estándar (ISO 2859-1 o ANSI/ASQ Z1.4), el nivel de inspección, los valores AQL escalonados para defectos críticos, mayores y menores, los números exactos de aceptación y rechazo, y la ruta de remedio acordada cuando un lote no pase la inspección.
En mis propios contratos, sigo una regla simple: escribir la proporción de muestreo, el estándar de calidad AQL, los criterios exactos de no conformidad 1, y el plan de manejo para tasas de defectos excesivas directamente en el acuerdo. Este artículo recorre cada pieza. Usaré nuestra línea de producción de molinetes como ejemplo continuo, porque eso es lo que fabricamos y enviamos cada día desde Zhejiang.
¿Qué Nivel de AQL Debería Elegir para las Inspecciones de Calidad de Pinwheel?
Durante una inspección previa al embarque 2 la primavera pasada, un inspector marcó tres molinetes con arandelas de pétalos sueltas de 125 muestreados. Si ese lote pasaba dependía enteramente de un número: el AQL.
Para molinetes y productos de consumo similares, use AQL 0 para defectos críticos, AQL 2.5 para defectos mayores y AQL 4.0 para defectos menores, aplicados bajo el Nivel de Inspección General II de ISO 2859-1. Ajuste los niveles o reduzca el AQL para características de seguridad infantil como pasadores expuestos.
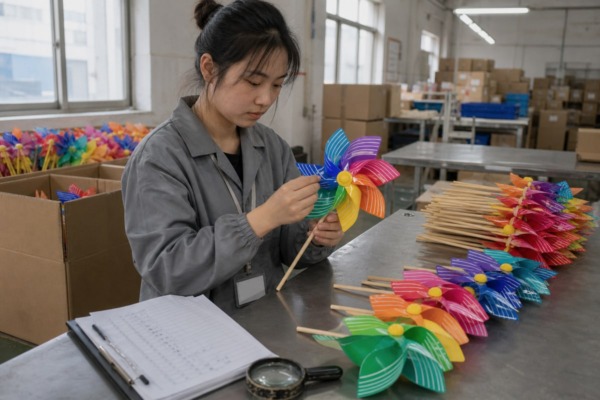
AQL significa Nivel de Calidad Aceptable. Es el peor promedio de proceso tolerable que un plan de muestreo 3 todavía aceptará la mayor parte del tiempo. No es una promesa de que cada unidad sea perfecta. Esa distinción importa, y se la explico a cada nuevo comprador que nos contacta.
Comience con los criterios de clasificación de defectos
Antes de elegir un número, debe definir qué cuenta como defecto. Nuestros contratos dividen los defectos en tres niveles. Así se ve para un molinete de jardín con pétalos de plástico, un cubo amarillo y una varilla de madera:
| Clase de defecto | Ejemplos de molinetes | AQL típico | Por qué este nivel |
|---|---|---|---|
| Crítico | Punta de alfiler afilada expuesta; astillas de varilla rota; partes pequeñas desmontables en un artículo para niños | 0 (cero aceptado) | Riesgo de seguridad y legal |
| Mayor | El molinete no gira; el pétalo se desprende del cubo; falta la arandela; gradiente de color incorrecto | 2.5 | El producto no es vendible o es devuelto |
| Menor | Ligero desalineamiento de impresión en rayas blancas; pequeño rasguño en la varilla; variación de color tenue | 4.0 | Cosmético; poco probable que cause devoluciones |
Este enfoque por niveles es práctica estándar en el abastecimiento de bienes de consumo, y permite que un contrato aplique umbrales proporcionales al riesgo. Un problema de seguridad recibe tolerancia cero. Un rasguño cosmético no hunde un envío.
Luego elija el nivel de inspección
ISO 2859-1 y ANSI/ASQ Z1.4 ofrecen Niveles de inspección general 4 I, II y III. El Nivel II es el predeterminado para la mayoría de nuestros pedidos de exportación 5 a Estados Unidos y Europa. El Nivel I reduce el tamaño de muestra para bienes de bajo riesgo y bajo valor. El Nivel III aumenta la muestra para artículos de alto riesgo o proveedores nuevos. En nuestra experiencia, los compradores que venden a canales minoristas infantiles a menudo especifican el Nivel III para los primeros tres pedidos, luego relajan al Nivel II una vez establecida la confianza. Es una solicitud razonable, y la aceptamos.
Una objeción de comprador que escucho a menudo: "¿No significa AQL 2.5 que puedes enviarme 2.5% de productos defectuosos a propósito?" No. El AQL es una regla de decisión para aceptar o rechazar lotes, no un umbral de garantía para unidades individuales. Nuestra tasa de defectos objetivo interna está muy por debajo del AQL contractual, porque la inspección reforzada se activa rápidamente cuando los lotes fallan.
¿Cómo Redacto una Cláusula de Proporción de Muestreo para Que Mi Proveedor No Pueda Impugnarla?
Un gerente de compras de Texas una vez me envió un borrador que solo decía "el comprador puede razonablemente inspeccionar los bienes antes del envío". Lo devolví. Esa oración no protege a nadie—incluida a ella.
Redacte la cláusula definiendo el lote, citando ISO 2859-1 o ANSI/ASQ Z1.4 por edición, indicando el nivel de inspección, el AQL por clase de defecto, el tipo de plan de muestreo y números explícitos de aceptación y rechazo—nunca un porcentaje simple—además de la metodología de muestreo aleatorio y los derechos de reinspección.
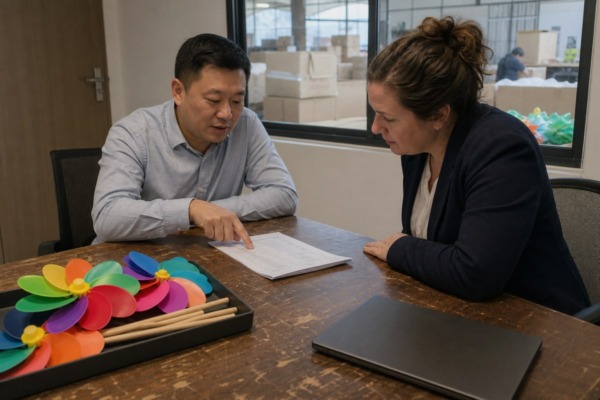
Aquí está el problema central con escribir "inspeccionar 10% de los bienes". Las tablas de muestreo estadístico no funcionan con porcentajes planos. Funcionan con letras de código de tamaño de muestra vinculadas al tamaño del lote. Una muestra del 10% de 500 unidades y una muestra del 10% de 50,000 unidades dan confianza estadística muy diferente. Los estándares corrigen esto escalando la muestra con reglas de determinación del tamaño del lote, para que la confianza se mantenga consistente a medida que cambian las cantidades del pedido.
Cómo se determina realmente el tamaño de muestra
Bajo ANSI/ASQ Z1.4 en Nivel de Inspección General II, el tamaño del lote se asigna a una letra de código, y la letra de código se asigna a un tamaño de muestra con números de aceptación (Ac) y rechazo (Re). Para un AQL de defectos mayores de 2.5, el plan de muestreo simple se ve así:
| Tamaño del lote | Letra de código | Tamaño de muestra | Aceptar (Ac) | Rechazar (Re) | Proporción efectiva |
|---|---|---|---|---|---|
| 501–1,200 | J | 80 | 5 | 6 | ~7–16% |
| 1,201–3,200 | K | 125 | 7 | 8 | ~4–10% |
| 3,201–10,000 | L | 200 | 10 | 11 | ~2–6% |
Notice the "sampling ratio" falls as the lot grows. That is deliberate and statistically sound. Your contract should reference the table logic, not a fixed percentage, unless you truly intend a flat percentage for a specific reason.
A Clause Structure That Ends Arguments
When we draft quality assurance clauses with distributors, we include, in order:
- Product scope and the golden sample reference.
- Lot definition (one purchase order, one shipment, or one production run).
- The standard and edition: ISO 2859-1 or ANSI/ASQ Z1.4.
- Inspection level (II by default) and sampling type (single, double, or multiple).
- AQL per defect class, with defect classification criteria attached as an annex.
- Random sampling methodology: samples drawn randomly across cartons, not from one pallet.
- Explicit Ac/Re numbers, so pass or fail is binary and data-driven.
- Who inspects, where, and when, including destructive-testing sample replacement.
With that structure, my team and the buyer's inspector test the same thing, the same way, and reach the same decision. There is nothing left to argue about, which is exactly the point.
¿Puedo Exigir Normas de Inspección de Terceros como la ISO 2859 en Mi Contrato?
There is a trade-off I weigh on every order: third-party inspection services add cost and one to two days of lead time, but they remove the "your inspector versus my inspector" argument entirely. For export orders, I almost always recommend them.
Sí. Los contratos pueden exigir que los servicios de inspección de terceros apliquen normas designadas: ISO 2859-1 para muestreo AQL lote por lote, ISO 2859-2 para lotes aislados utilizando calidad límite, ISO 2859-3 para programas de salto de lotes, e ISO 28598 para inspección coordinada entre proveedor, cliente y terceros. Siempre cite la edición.
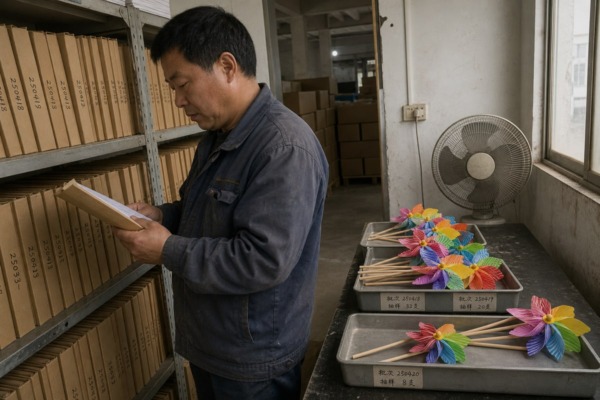
ISO 2859-1 standards describe a complete system of single, double, and multiple sampling plans indexed by AQL for deciding whether a lot passes or fails from a statistical sample. That system assumes a continuing series of lots—which fits a distributor placing repeat pinwheel orders. Different situations call for different parts of the family:
| Standard | Propósito | Best Fit |
|---|---|---|
| ISO 2859-1 / ANSI/ASQ Z1.4 | Lot-by-lot attribute sampling indexed by AQL | Repeat orders, ongoing supplier relationships |
| ISO 2859-2 | Isolated lot inspection indexed by limiting quality (LQ) | One-off orders, trial purchases, closeouts |
| ISO 2859-3 | Skip-lot procedures with frequencies of 1/2, 1/3, 1/4, and 1/5 | Proven suppliers with a strong track record |
| ISO 28598-1 / 28598-2 | Coordinated supplier, customer, and third-party inspection | Multi-party supply chains and certification programs |
Switching Rules Reward Good Suppliers
The standards include switching rules: normal, tightened, and reduced inspection. Consistent passing shifts a supplier to reduced inspection with smaller samples. Failures force tightened inspection. This creates a contractual "trust but verify" model. From our side of the table, we like these rules—they give a supplier with clean lots a real, automatic reward instead of a vague promise.
Modern Additions Worth Writing In
Two trends are showing up in the supplier quality agreements we sign now. First, buyers reference cloud-stored digital golden samples so a third-party inspector compares against an immutable reference, not a faded physical sample that drifts over two years of reorders. Second, some contracts link sampling intensity to production data, such as automated optical inspection results, and a few now use AI pre-screening to steer part of the random sample toward high-risk units. Pre-shipment inspection remains the anchor, but these tools make it sharper.
¿Qué sucede si mi envío no cumple con los estándares de inspección acordados?
Early in our export business, I learned this lesson the hard way: a failed inspection without a pre-agreed remedy path turns into weeks of emails. Now every contract we sign answers "what happens next" before production even starts.
Cuando un lote falla, se activa la ruta de remedio preacordada: el inspector emite un informe de no conformidad, el proveedor clasifica, retrabaja o reemplaza el lote a su propio costo, sigue una reinspección bajo inspección rigurosa, y las fallas repetidas activan derechos de recuperación de costos, reducciones de precio o cancelación.
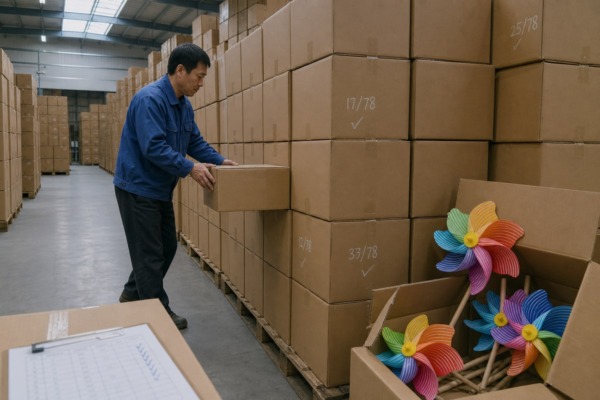
A rejection is not the end of the deal. It is the start of a predetermined procedure. This is exactly what I mean when I say the contract must define the non-conformance criteria and the handling plan for defect rates that exceed the threshold. Here is the escalation ladder we build into our agreements:
- Document. The inspector issues a non-conformance report the same day, with photos, the sampling record, and the exact Ac/Re result. No report, no valid rejection.
- Disposition. The supplier chooses, at its own cost, between 100% sorting of the lot, rework of defective units, or full replacement. For our pinwheels, rework usually means re-seating grommets or replacing damaged petal sets—fast and cheap if caught before packing.
- Reinspect. The corrected lot is reinspected under tightened inspection, following the standard's switching rules. The buyer does not pay twice.
- Cost recovery. If the failure required a third-party re-inspection, the fee shifts 100% to the supplier. This clause is a powerful deterrent against "ship and hope" behavior, and honestly, we accept it willingly—it signals confidence in our own line.
- Escalate. Two consecutive failures, or three in any six-month window, trigger buyer options: price reduction, order cancellation, or a mandatory corrective-action audit with recordkeeping and audit rights.
Handle the Edge Cases in Writing
Cover destructive testing (the buyer pays for consumed samples, or the supplier adds overage units), mixed lots (each production run is a separate lot for batch size determination), and partial shipments (each partial shipment is inspected as its own lot). These three edge cases cause most reinspection conflicts I have seen in ten-plus years of shipping to the US, South America, and Europe.
Conclusión
Vague inspection language invites disputes. Precise contracts prevent them. Write the sampling standard, AQL thresholds, defect criteria, Ac/Re numbers, and failure remedies in advance—then inspection becomes a decision, not an argument.
Notas al pie
1. WTO resource on technical barriers and standards relevant to non-conformance in trade. ↩︎
2. Authoritative Wikipedia overview of the pre-shipment inspection process mentioned in the article. ↩︎
3. Authoritative definition of sampling plans from the American Society for Quality. ↩︎
4. Official ISO page for the ISO 2859-1 standard governing inspection levels. ↩︎
5. U.S. government resource for managing international export orders and trade compliance. ↩︎
Más artículos
También podrían resultarle útiles.
¿Cómo verificar remotamente las capacidades de producción de una fábrica para componentes enchufables de hierro forjado?
Set precise quality inspection sampling ratios and standards in your contract using AQL tiers, ISO 2859-1 levels, and…
Leer más →
¿Cómo evaluar la capacidad de producción de una fábrica al obtener insertos de hierro forjado?
Set precise quality inspection sampling ratios and standards in your contract using AQL tiers, ISO 2859-1 levels, and…
Leer más →
¿Qué preguntas debe hacer a los proveedores de insertos de hierro forjado para detectar a los poco fiables a tiempo?
Set precise quality inspection sampling ratios and standards in your contract using AQL tiers, ISO 2859-1 levels, and…
Leer más → English
 Spanish
 German
 Arabic